Кто назначает виды контроля сварных соединений
Виды и объем контроля сварных соединений определяют проект, технические условия и нормативы для конкретной отрасли. Технолог закрепляет их в картах контроля, а выполняют служба технического контроля и аттестованная лаборатория.
Содержание
Кто назначает виды и объем контроля
Единого человека, который "назначает" контроль сварных швов, нет: виды, методы и объем контроля определяют документы. В первую очередь это проектная и конструкторская документация, которую разрабатывает проектная организация или изготовитель, затем технические условия и обязательные нормативы для конкретного вида оборудования или конструкции.
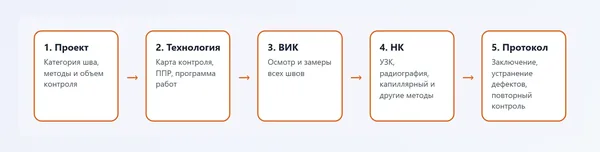
На практике схема такая: проектировщик или конструктор записывает в чертежах и технических условиях, какие швы и какими методами контролируют. Технолог переносит это в технологическую документацию: карты контроля, технологические процессы, проект производства работ. Исполняет контроль служба технического контроля или лаборатория неразрушающего контроля.
Кто за что отвечает
| Участник | Что делает |
|---|---|
| Проектировщик, конструктор | Задает категории швов, методы и объем контроля в проекте и технических условиях |
| Технолог, главный сварщик | Составляет технологические карты и схемы контроля по проекту и нормам |
| Служба технического контроля | Выполняет визуальный и измерительный контроль, принимает швы |
| Лаборатория неразрушающего контроля | Проводит ультразвуковой, радиографический, капиллярный и другие виды контроля |
| Заказчик или технадзор | Проверяет соответствие, может требовать дополнительного контроля |
| Ростехнадзор | Устанавливает обязательные требования для опасных производственных объектов |
На какие нормативы опираются
Какой документ главный, зависит от отрасли. Для оборудования под избыточным давлением действуют федеральные нормы и правила Ростехнадзора. Для стальных строительных конструкций - своды правил по несущим и ограждающим конструкциям, для трубопроводов - отраслевые правила и стандарты.
Методы контроля качества сварных соединений собраны в ГОСТ 3242-79. Общие правила неразрушающего контроля сварных соединений металлов изложены в ГОСТ ISO 17635-2018. Порядок визуального и измерительного контроля описан в инструкции РД 03-606-03. Перед применением сверьте актуальность редакции на сайте Росстандарта или в КонсультантПлюс: часть документов пересматривали и заменяли.
Виды контроля сварных соединений
Контроль делят на два больших класса: неразрушающий, при котором изделие остается пригодным, и разрушающий, где из шва вырезают образцы. Чаще применяют первый.
- Визуальный и измерительный контроль: осмотр шва и замеры размеров, самый массовый и дешевый.
- Капиллярный контроль: выявляет трещины, выходящие на поверхность.
- Магнитопорошковый контроль: поверхностные и подповерхностные дефекты в ферромагнитных сталях.
- Ультразвуковой контроль: внутренние дефекты, непровары, трещины.
- Радиографический контроль: просвечивание, показывает внутренние поры и шлаковые включения.
- Испытания на прочность и герметичность: гидравлические, пневматические.
- Разрушающий контроль: механические испытания, металлография образцов.
От чего зависит объем контроля
Объем - это доля швов, которые проверяют определенными методами, например 100% осмотр и 10% ультразвуковой контроль. Его задают нормативные документы и проект исходя из нескольких факторов:
- категории или класса конструкции, опасности отказа и рабочего давления;
- марки стали и толщины стенки;
- вида соединения: стыковое, угловое, тавровое;
- условий эксплуатации: температура, среда, вибрация;
- требований заказчика, которые строже стандарта.
Если нормы допускают выбор, метод подбирают по тому, какие дефекты для данного шва самые вероятные и опасные. Например, для угловых швов часто достаточно магнитопорошкового или капиллярного контроля, для стыковых ответственных - ультразвукового или радиографического.
Порядок контроля на объекте
- Определите по проекту и нормативам категорию шва и обязательные методы.
- Закрепите их в технологической карте или программе контроля, которую согласует заказчик.
- Выполните входной контроль материалов и подготовку кромок, затем операционный контроль в процессе сварки.
- После сварки проведите визуальный контроль и далее неразрушающие методы в заданном объеме.
- Оформите заключения и протоколы, исправьте дефекты и повторно проверьте исправленные места.
Методы неразрушающего контроля должны выполнять специалисты, аттестованные в установленном порядке, и лаборатория с соответствующими допусками. Подробности аттестации уточняйте в действующих правилах Ростехнадзора.
Типичные ошибки
- Применять метод контроля по привычке, а не по проекту и нормативам.
- Не фиксировать объем контроля в технологической документации.
- Использовать устаревшую редакцию стандарта.
- Не контролировать исправленные дефектные участки повторно.
- Поручать неразрушающий контроль неаттестованным специалистам.
Если вас интересует более общий вопрос о том, кто и как проверяет исполнение документов, прочитайте материал кто осуществляет контроль за исполнением документов. Также см. кто отвечает за ежемесячный контроль.
Частые вопросы
- Кто выбирает метод контроля шва?
- Метод задает проект и нормативы, а технолог закрепляет его в технологической документации. Исполнитель не меняет метод по своему усмотрению.
- Что такое ВИК?
- Визуальный и измерительный контроль: осмотр шва и замеры. Его применяют ко всем швам.
- Какие методы показывают внутренние дефекты?
- Ультразвуковой и радиографический контроль.
- Можно ли заказать контроль в сторонней лаборатории?
- Да, если лаборатория имеет аттестацию и допуск на нужные методы. Результаты оформляют протоколом.
- Где проверить актуальность ГОСТ?
- На сайте Росстандарта (rst.gov.ru) и в системах КонсультантПлюс и Техэксперт.